复合土工膜连接采用膜焊布缝的方式如何进行?
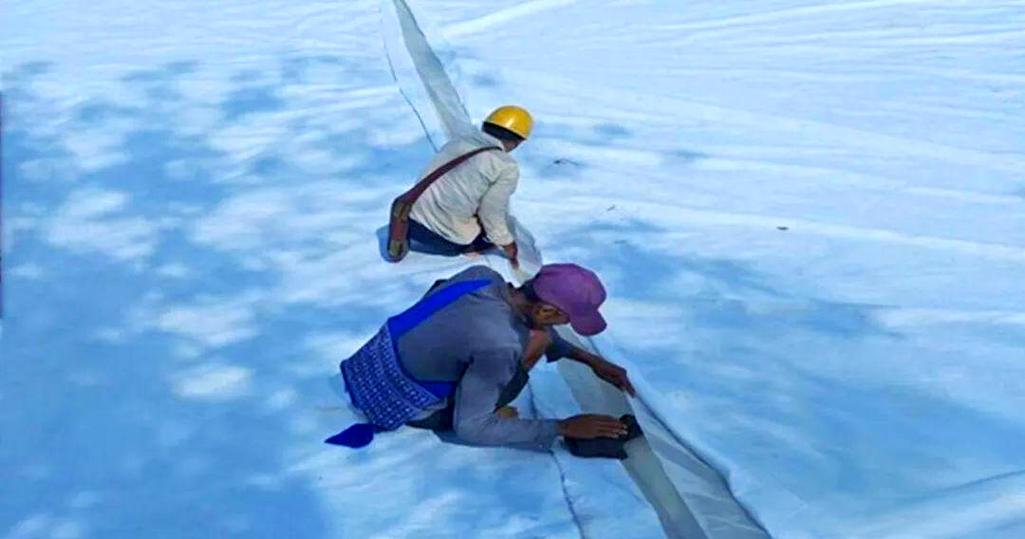
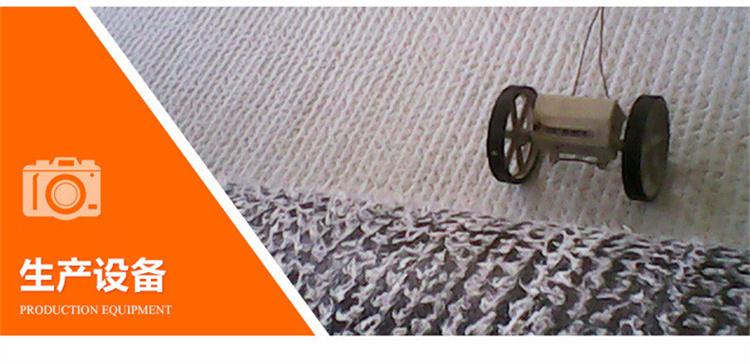
PE 膜采用自动爬行热焊机。焊接前必须清除膜面的脏物保证膜面清洁,膜与膜接合平整后方可施焊。在爬行焊接过程中,操作人员要仔细观察焊接双缝质量,随时根据环境温度的变化调整焊接温度及行走速度。一般温度控制在 250℃~300℃,行走速度一般 1~2m/min。可先在试样上试焊,定出合理的工艺参数再正式焊接。正式焊接时对焊缝要仔细检查,主要看两条焊缝是否清晰、透明,有无气泡、漏焊、熔点或焊缝跑边等。不合格的要进行补焊。布与布缝合方式为肘接。缝合针距以 6mm 为宜。缝线采用断裂强度三股双丝涤纶绞线。应先缝合下层布再缝合上层布。复合土工布施工前操作人员经厂家技术培训。由熟练人员操作,平均每个工作面(一台热焊机,一台封边机)每天可铺设土工布 3000m2,与粘土防渗方案比,工效提高了近 50%,而且施工简便,质量有保证。